Páginas


La Longitud Del Arco


Si el arco está demasiado largo, el metal se derrite del electrodo en grandes glóbulos que oscilan de un lado al otro a medida que el arco oscila. Esto produce un depósito ancho, salpicado, e irregular sin suficiente fusión entre el metal original y el metal depositado.
Un arco que está demasiado corto no genera suficiente calor para correctamente derretir el metal por soldar. Además, el electrodo se pegará frecuentemente y producirá depósitos desiguales con ondas irregulares.

La longitud del arco depende del tipo de electrodo que se usa y el tipo de soldadura por hacer. Por lo tanto, para electrodos con diámetro pequeño, se requiere un arco más corto que para electrodos más grandes. Generalmente, la longitud del arco deberá ser aproximadamente igual al diámetro del electrodo.

Un arco más corto normalmente es mejor para soldadura vertical y de sobre cabeza porque se puede lograr mejor control de la mezcla de metales fundidos.
El uso de un arco corto también evita entrada a la soldadura de impurezas de la atmósfera. Un arco largo permite la atmósfera a fluir en el flujo del arco, permitiendo la formación de nitruros y óxidos. Además, cuando el arco esté demasiado largo, el calor del flujo de arco disipa demasiado rápidamente, causando salpicadura considerable.
Cuando el electrodo, la corriente, y la polaridad sean correctos, un buen arco corto producirá un sonido agudo de crepitación. Un arco largo puede reconocerse, por un silbido continuo muy parecido a un escape de vapor.
Para Formar El Crater


Cuando el arco hace contacto con el metal por soldar, se forma un bolsillo o poza, lo que se llama cráter. El tamaño y la profundidad de un cráter indican la penetración. En general, la profundidad de la penetración deberá ser de entre una tercera parte y una media parte del grosor total del cordón de soldadura, dependiendo del tamaño del electrodo.
Para una soldadura buena, el metal depositado del electrodo deberá fundirse completamente con el metal por soldar. La fusión solamente resultará cuando el metal por soldar haya estado calentado al estado líquido y el metal fundido del electrodo fluya fácilmente al mismo. Así que, si el arco esté demasiado corto habrá una distribución insuficiente de calor, o si el arco esté demasiado largo el calor no está centralizado suficientemente para formar el cráter deseado. Un cráter llenado incorrectamente puede que cause una falla de la soldadura cuando se aplique una carga a la estructura soldada.


Al comenzar con un electrodo, hay siempre una tendencia de que se caiga un glóbulo grande de metal en la superficie de la placa con poca o ninguna penetración. Esto es especialmente verdadero cuando se comienza a trabajar con un electrodo nuevo en el cráter dejado por una soldadura previamente depositada. Para asegurar que el cráter se llene, el arco deberá establecerse a una distancia aproximada de 12.7 mm delante del cráter. El arco entonces deberá traerse a través del cráter hasta el otro punto mas allá del cráter y luego, la soldadura deberá llevarse otra vez a través del cráter.


Para Ajustar La Corriente


La cantidad de corriente por usar depende de:
1.     El grosor del metal por soldar.
2.     La posición actual de la soldadura, y
3.     El diámetro del electrodo.
Como una regla general, se pueden usar corrientes más altas y electrodos de diámetros mayores para soldar en posiciones planas que en la soldadura vertical o sobre cabeza.
El diámetro del electrodo está regulado por el grosor de la plancha de metal por soldar y la posición de soldar. Para la mayor parte de la soldadura plana, los electrodos deberán ser de 8 o 9.5 mm máximo, mientras electrodos de 4.8 mm deberán ser el tamaño máximo para soldadura vertical y de sobre cabeza.


Los fabricantes de electrodos generalmente especifican una gama de valores de corriente para electrodos de varios diámetros. Sin embargo, debido a que el ajuste de corriente recomendada es aproximado solamente, el ajuste final de corriente es hecho durante la soldadura.

Por ejemplo, si la gama de corriente para un electrodo es de 90-100 amperios, la práctica usual es la de ajustar el control en un punto medio distante entre los dos límites. Después de comenzar a soldar, haga un ajuste final, aumentando o reduciendo la corriente.
Cuando la corriente se demasiado alta, el electrodo se fundirá demasiado rápidamente y la mezcla de los metales fundidos estará demasiado grande e irregular.

Cuando la corriente esté demasiado baja, no habrá suficiente calor para fundir el metal por soldar y la mezcla de metales fundidos estará demasiado pequeña. El resultado no solo será fusión inadecuada sino que el depósito se amontonara y será de una forma irregular.
Una corriente demasiado alta también puede que produzca socavación, dejando una ranura en el metal por soldar a lo largo de ambos bordes del depósito de soldadura.
Una corriente demasiada baja causará la formación de capas superpuestas donde el metal fundido del electrodo cae en el metal por soldar sin suficientemente fundir o penetrar el metal por soldar. Ambas, la socavación y las capas superpuestas, terminan en soldaduras débiles

Tipos De Juntas


Las juntas de tope pueden ser de tipo cerrado o abierto

Una junta de tope cerrada tiene las aristas de las dos placas en contacto directo una con la otra. Esta junta es adecuada para soldar placas de acero que no exceden a 3.2 a 4.8 mm de grosor. Se puede soldar metal más pesado pero solamente si la máquina tiene la capacidad suficiente de amperaje y si se usan electrodos más pesados.

La junta de tope abierta tiene las aristas ligeramente separadas para proporcionar mejor penetración. Muchas veces se coloca una barra de acero, cobre, o un ladrillo como respaldo debajo de la junta abierta para evitar que se quemen las aristas inferiores.
Cuando el grosor del metal excede a 3.2 a 4.8 mm, las aristas tienen que estar biseladas para mejor penetración.

El bisel puede estar limitado a una de las placas, o las aristas de ambas placas pueden estar biseladas, dependiendo en el groso del metal. El ángulo del bisel generalmente es del 60° entre las dos placas.


Establecimiento Del Arco
Para establecer el arco, ligeramente golpee o rasque el electrodo en el metal por soldar.
Tan pronto como se establezca el arco, inmediatamente levante el electrodo a una distancia igual al diámetro del electrodo. El no levantar el electrodo lo causará a pegarse al metal. Si se lo deja quedar en esta posición con la corriente fluyendo, el electrodo se calentará al rojo.

Cuando un electrodo se pegue, se lo puede soltar rápidamente torciendo o doblándolo. Si este movimiento no lo desaloja, suelte el electrodo de  porta electrodo.

Limpiar el Material por Soldar


Limpie toda herrumbre, escamas, pintura, o polvo de las juntas del metal por soldar. Asegúrese también que los metales estén libres de aceite


Posiciones Para Soldar


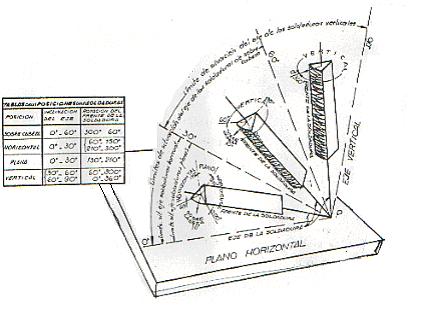
La soldadura por arco puede hacerse en cualquiera de las cuatro siguientes posiciones:

1.     Horizontal
2.     Plano
3.     Vertical
4.     Sobre cabeza

La posición plana generalmente es más fácil y rápida, además de proporcionar mayor penetración